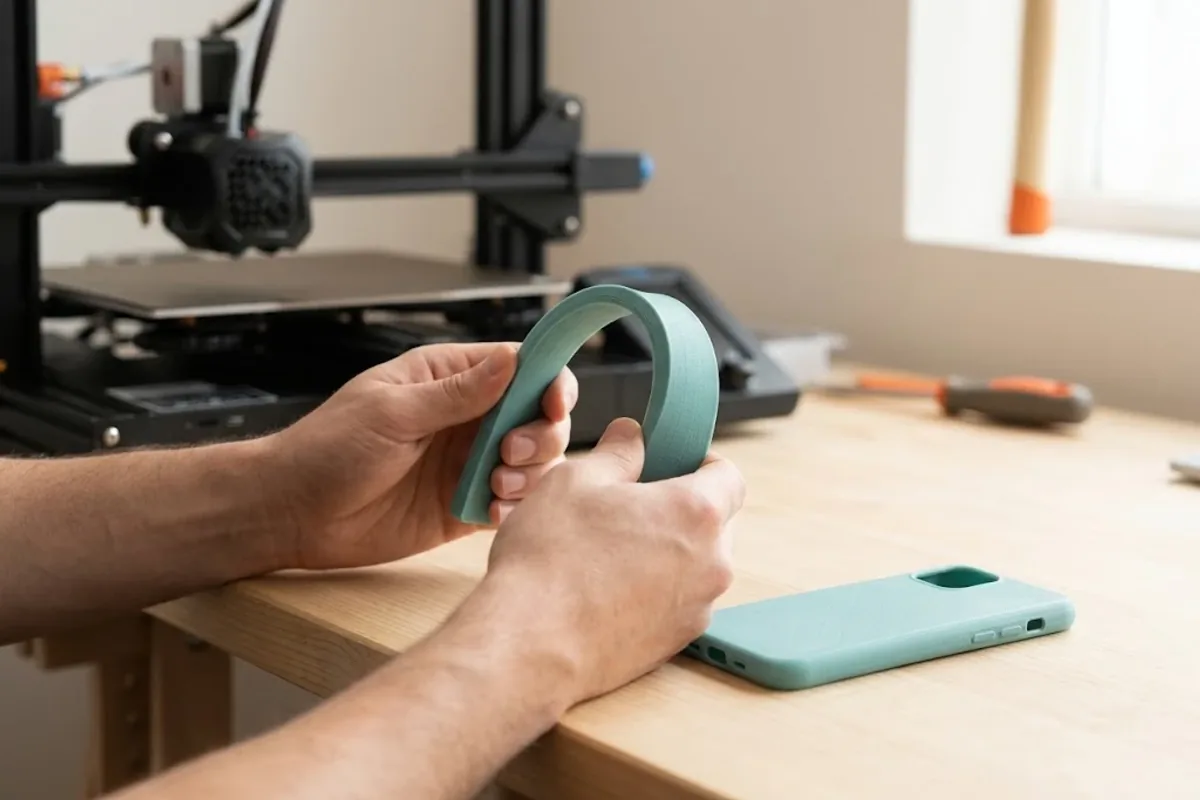
TPU filamentimizi 210–230 °C nozul ve 40–60 °C tabla sıcaklığında, 20–40 mm/s gibi yavaş bir hızla basın. Geri çekmeyi düşük tutun ya da kapatın; en iyi sonucu direkt ekstrüderli yazıcılar verir, bowden sistemlerde tıkanma riski yüksektir. TPU nemi kolay çektiği için baskıdan önce kuru olduğundan emin olun.
TPU, lastik gibi esneyip eski hâline dönebilen bir filamenttir. Telefon kılıfı, conta, titreşim tamponu ve esnek tekerlek gibi parçalar için vazgeçilmezdir. Ancak aynı esneklik, baskı sırasında filamentin ekstrüder içinde bükülmesine ve tıkanmasına da yol açabilir.
Bu rehberde TPU filamentlerimizin ürün etiketindeki değerlerini temel alarak esnek baskıyı sorunsuz hâle getiren ayarları anlatıyoruz. Filamentimiz Shore yaklaşık 95A sertliktedir; yani esnek ama şeklini koruyan, basılması görece kolay bir TPU sınıfındadır.
TPU için hangi sıcaklıklar kullanılmalı?
Kısaca: Nozul için 210–230 °C, tabla için 40–60 °C aralığı ürün etiketimizde önerilen değerlerdir. Aralığın ortasından başlayıp katman bağı ve ipliklenmeye bakarak ayarlayın.
- Katmanlar kolayca ayrılıyorsa sıcaklığı 5 °C adımlarla artırın.
- Çok fazla ipliklenme ve damlama varsa sıcaklığı aralık içinde biraz düşürün.
- TPU, PEI gibi yüzeylere iyi tutunur. Pürüzsüz cam yüzeylerde ise bazen fazla güçlü yapışabilir; ince bir yapıştırıcı tabakası ayırıcı işlevi görür.
Daha parlak ve özel pigmentli renkler isteyenler için TPU Special serimiz 220–240 °C nozul ve 45–65 °C tabla aralığıyla basılır.
Baskı hızı neden bu kadar düşük olmalı?
Kısaca: Esnek filament hızlı itildiğinde sıkışır ve bükülür. Ürün etiketimizde TPU için 20–40 mm/s önerilir; ilk denemede aralığın alt tarafıyla başlayın.
Hız düşünce ekstrüder filamenti düzenli iter ve nozuldaki basınç dengeli kalır. İlk katmanı daha da yavaş basmak tablaya yapışmayı kolaylaştırır. Dilimleyici yazılımınızda dış duvar, dolgu ve hareket hızlarını ayrı ayrı sınırlayabilirsiniz; hareket hızı daha yüksek kalabilir, ama baskı hızlarının hepsini düşük tutun.
Geri çekme (retraction) nasıl ayarlanmalı?
Kısaca: TPU’da geri çekme düşük tutulmalı ya da tamamen kapatılmalıdır. Uzun ve hızlı geri çekme, esnek filamenti ekstrüder içinde sıkıştırıp tıkanmaya yol açar.
- Geri çekmeyi kapatarak bir test baskısı alın ve ipliklenme miktarını görün.
- İpliklenme rahatsız ediciyse düşük bir mesafeyle (genel kabul gören aralık direkt ekstrüderde yaklaşık 0,5–2 mm) ve düşük hızla açın.
- Dilimleyicide hareketleri duvarların içinden yönlendiren seçeneği (combing benzeri ayarlar) etkinleştirin; bu, dış yüzeyde iplik oluşmasını azaltır.
- Sonuçlara göre küçük adımlarla ilerleyin; yazıcınızın kılavuzunu kontrol edin.
İpliklenmenin genel nedenleri için ipliklenme (stringing) yazımıza bakabilirsiniz.
Direkt ekstrüder mi, bowden mı?
Kısaca: TPU için direkt ekstrüder önerilir. Bowden sistemlerde filament uzun PTFE boru içinde itilirken bükülebildiği için tıkanma riski yüksektir.
Direkt ekstrüderde itme dişlisi ile nozul arasındaki mesafe kısadır; esnek filament yön değiştirecek yer bulamaz. Bowden bir yazıcıda TPU basmayı deneyecekseniz hızı aralığın en alt ucuna çekin, geri çekmeyi kapatın ve ekstrüder dişlisinin baskı gerginliğini fazla sıkmayın. Yine de sonuç yazıcıdan yazıcıya değişir; sık tıkanma yaşıyorsanız bu, malzemenin değil sistemin sınırıdır.
TPU’yu kurutmak gerekir mi?
Kısaca: Evet, TPU’nun nem hassasiyeti yüksektir. Nemli TPU baskı sırasında çıtırdar, yüzeyde kabarcık oluşturur ve ipliklenme belirgin şekilde artar.
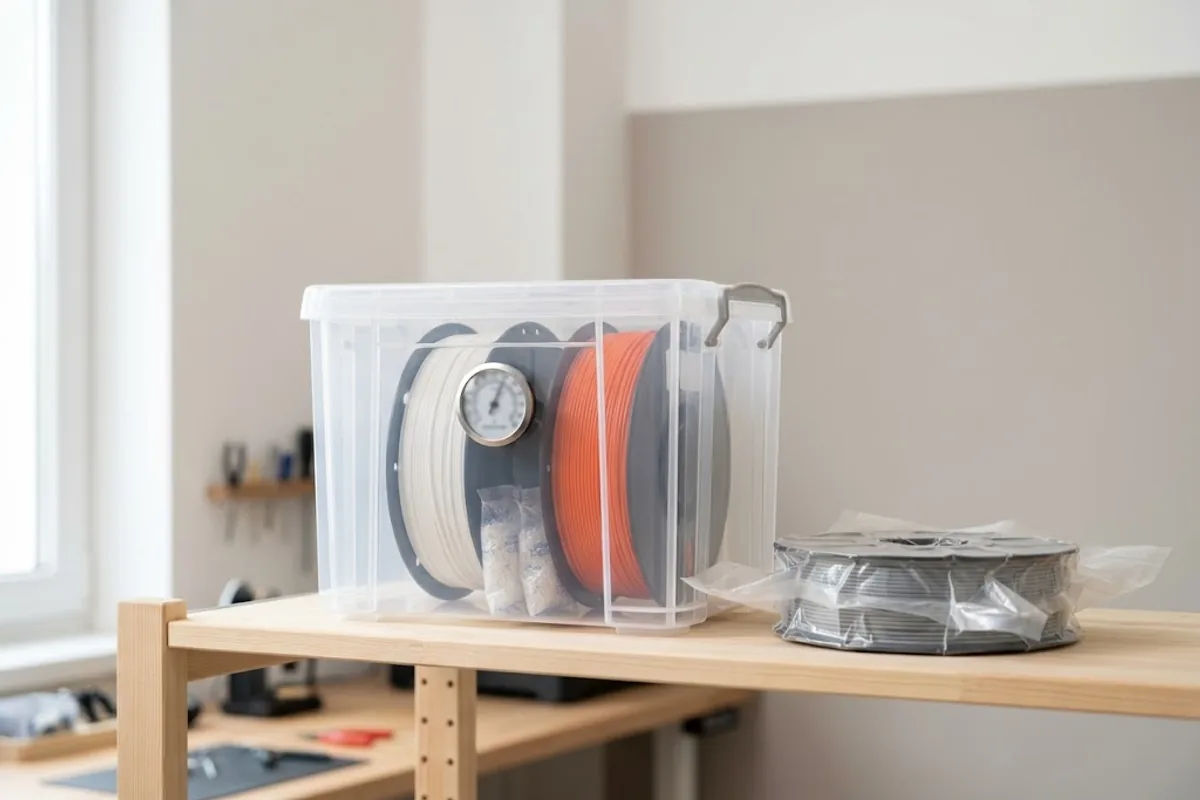
- Filamentlerimiz vakumlu ve silika jelli paketlerde gönderilir; açtıktan sonra makarayı kapalı bir kutuda nem alıcı ile saklayın.
- Nem aldığını düşündüğünüz TPU için genel kabul gören kurutma aralığı yaklaşık 45–55 °C’de 4–8 saattir. TPU Special için ürün önerimiz baskı öncesi 50–60 °C’de 4–6 saat kurutmadır.
- Uzun baskılarda makarayı kurutucu bir kutudan besleyerek basmak farkı hissettirir.
Saklama yöntemleri için filament nasıl saklanır ve nemli şehirlerdeki baskılar için nemli havada 3D baskı yazılarımıza göz atın.
TPU baskısında en sık hangi sorunlar görülür?
Kısaca: En yaygın sorunlar ekstrüderde filament sıkışması, eksik akış ve ipliklenmedir. Çoğu, hızın fazla yüksek, geri çekmenin fazla uzun ya da filamentin nemli olmasından kaynaklanır.
- Ekstrüder dişlisinde filament ezilmesi veya yana kaçması: Hızı düşürün, ekstrüder baskı gerginliğini biraz gevşetin ve filament yolunda boşluk kalmadığını kontrol edin.
- Katmanlarda eksik akış ve delikler: TPU yüksek hacimsel akışa iyi dayanmaz. Hızı ve katman yüksekliğini düşürmek genellikle yeterlidir.
- Makaradan beslemede takılma: Esnek filament makaradan çekilirken gerilir. Makaranın serbestçe döndüğünden emin olun; makara tutucuda sürtünme varsa giderin.
- Köprü ve çıkıntılarda sarkma: TPU yavaş soğur; fanı orta seviyede çalıştırmak çıkıntılı bölgelerde şekli korumaya yardımcı olur.
TPU ile hangi projeler basılır?
Kısaca: Esneklik, darbe emme ve kaymazlık gereken her parça TPU için iyi bir adaydır. Aşağıdaki tablo sık basılan projeler için başlangıç ayarlarını özetler.
| Proje | Nozul | Hız | Dolgu ve duvar önerisi |
|---|---|---|---|
| Telefon kılıfı | 210–230 °C | 20–30 mm/s | İnce duvar, yüksek dolgu gerekmez |
| Conta ve sızdırmazlık halkası | 210–230 °C | 20–30 mm/s | Tam dolu, ölçüye dikkat |
| Mobilya ayak tamponu | 210–230 °C | 25–40 mm/s | Düşük dolgu daha yumuşak his verir |
| Esnek tekerlek | 210–230 °C | 20–35 mm/s | Duvar sayısı fazla, dolgu orta |
Dolgu oranı ve duvar sayısı parçanın sertliğini doğrudan etkiler: Düşük dolgu daha yumuşak, yüksek dolgu daha sert bir parça verir. TPU Siyah kılıf ve tamponlarda, TPU Şeffaf ise ışık geçirmesi istenen esnek parçalarda sık tercih edilir.
Not: Tablodaki hız ve dolgu değerleri başlangıç önerisidir. Her zaman makaranın etiketindeki değerleri esas alın ve yazıcınıza göre küçük testlerle ince ayar yapın.
Sık sorulan sorular
Bowden yazıcıda TPU basılabilir mi?
Bazı bowden yazıcılarda çok yavaş hız ve kapalı geri çekmeyle basılabilir, ancak tıkanma riski yüksektir. Düzenli TPU baskısı planlıyorsanız direkt ekstrüderli bir yazıcı çok daha rahat sonuç verir.
TPU baskı neden ipliklenme yapıyor?
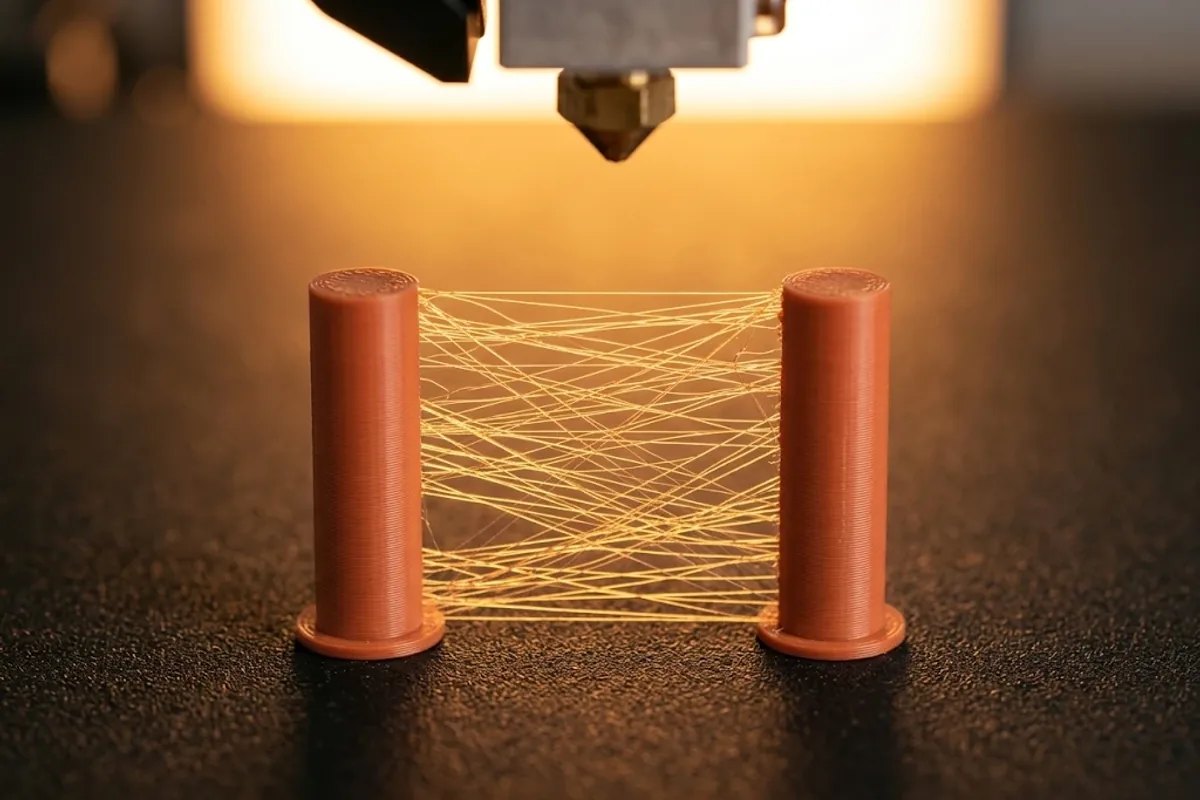
TPU doğası gereği ipliklenmeye yatkındır; nem bu eğilimi belirgin şekilde artırır. Filamenti kurutmak, sıcaklığı biraz düşürmek ve hareketleri parçanın içinden yönlendirmek genellikle yardımcı olur.
Shore 95A ne anlama geliyor?
Shore A, esnek malzemelerin sertliğini ölçen bir ölçektir. 95A, elle bükülebilen ama şeklini koruyan, ayakkabı tabanına benzer bir sertliği ifade eder.
TPU parçayı daha yumuşak yapabilir miyim?
Evet. Dolgu oranını ve duvar sayısını azaltmak parçayı belirgin şekilde yumuşatır. Malzemenin kendi sertliği değişmez, ama parçanın hissi değişir.