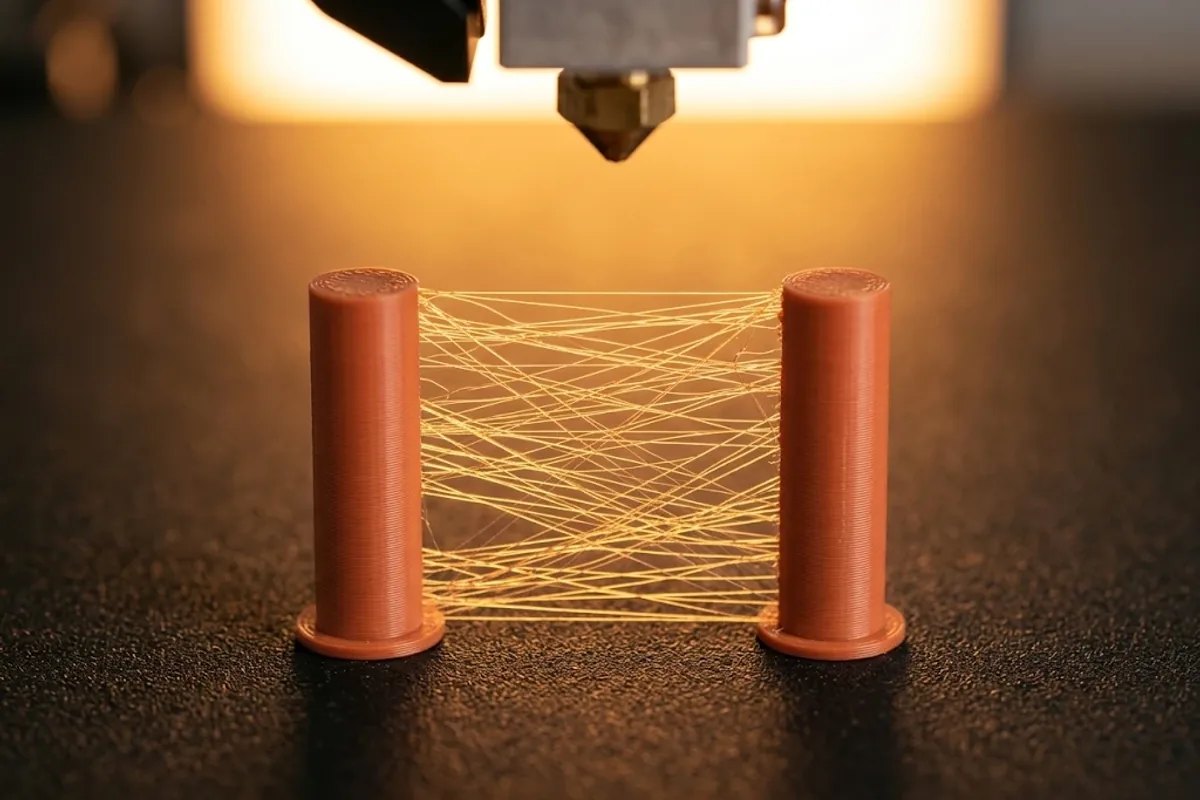
İpliklenme, nozul bir noktadan diğerine boşlukta hareket ederken ucundan sızan erimiş filamentin ince teller bırakmasıdır. En sık nedenleri nemli filament, gereğinden yüksek nozul sıcaklığı ve yetersiz geri çekme ayarıdır. Önce filamentin kuru olduğundan emin olun, sonra sıcaklığı düşürün ve geri çekmeyi küçük adımlarla test edin.
Baskınız tabladan çıktığında parçaların arasında örümcek ağına benzeyen ince teller görüyorsanız, bu ipliklenmedir (stringing). Özellikle birbirinden ayrı sivri uçları olan modellerde, örneğin kaktüs dikenleri veya figür parmakları gibi detaylarda, belirgin hâle gelir. Estetik olarak can sıkıcıdır ve temizlemek zaman alır.
İyi haber, ipliklenmenin neredeyse her zaman birkaç bilinen nedene dayanmasıdır. Bu rehberde nedenleri, ayarları ve sorunu adım adım teşhis etmenin yolunu anlatıyoruz.
İpliklenme neden olur?
Kısaca: nozul bir bölgeyi basıp boşluk üzerinden diğer bölgeye geçerken, ucunda kalan erimiş filament sızar ve arkasında ince bir tel bırakır. Bu sızıntıyı artıran her şey ipliklenmeyi de artırır.
Başlıca nedenler şunlardır:
- Nemli filament: Nem, nozulda buharlaşarak eriyiği dışarı iter ve sızıntıyı artırır.
- Yüksek nozul sıcaklığı: Daha akışkan malzeme, nozuldan daha kolay damlar.
- Yetersiz geri çekme (retraction): Hareket öncesinde filament yeterince geri çekilmezse nozuldaki basınç devam eder.
- Uzun ve yavaş boşluk hareketleri: Nozul boşlukta ne kadar uzun kalırsa o kadar fazla sızar.
Malzeme de önemlidir. PETG ve TPU, PLA’ya göre ipliklenmeye daha yatkındır; aynı ayarlar bu malzemelerde farklı sonuç verebilir.
Nem ipliklenmeye yol açar mı?
Evet, hem de en sık gözden kaçan nedendir. Ayarlarla uğraşmadan önce filamentin kuru olduğundan emin olun; yoksa doğru ayarı bulmak neredeyse imkânsız hâle gelir.
Nemli filamentte ipliklenmeye genellikle çıtırdama sesi, yüzeyde küçük kabarcıklar ve mat görünüm eşlik eder. Bu belirtileri görüyorsanız makarayı kurutun ve sonra ayarlara geçin. PETG’nin nem hassasiyeti orta–yüksek, TPU’nunki yüksektir. Saklama ve yaz ayları için filament nasıl saklanır ve nemli havada 3D baskı yazılarımız yol gösterir.
Sıcaklık ipliklenmeyi nasıl etkiler?
Nozul sıcaklığı yükseldikçe eriyik incelir ve kolayca sızar. Etiket aralığının üst sınırında basıyorsanız sıcaklığı 5 °C’lik adımlarla düşürmek genellikle ilk etkili adımdır.
- PLA+ için etiket aralığı 200–230 °C, PETG için 230–250 °C’dir.
- Sıcaklığı düşürürken katman bağını izleyin; parça kolay kırılmaya başlıyorsa bir adım geri çıkın.
- Bir sıcaklık kulesi basmak, ipliklenmenin en az olduğu değeri tek baskıda görmenizi sağlar.
Geri çekme (retraction) nasıl ayarlanır?
Geri çekme, nozul boşlukta hareket etmeden önce ekstrüderin filamenti biraz geri çekerek nozuldaki basıncı azaltmasıdır. Doğru mesafe ve hız, yazıcınızın ekstrüder tipine göre değişir.
| Ekstrüder tipi | Genel mesafe aralığı | Genel hız aralığı |
|---|---|---|
| Direkt ekstrüder | 0.5–2 mm | 25–45 mm/s |
| Bowden | 4–7 mm | 25–45 mm/s |
Bu değerler genel kabul gören aralıklardır; yazıcınızın kılavuzunu kontrol edin ve ürün etiketindeki değerleri esas alın. Ayarlarken şu sırayı izleyin:
- Aralığın ortasından başlayın ve dilimleyici (slicer) yazılımınızla küçük bir ipliklenme testi (iki ince kule) basın.
- Mesafeyi direkt ekstrüderde 0.5 mm, bowden’da 1 mm adımlarla değiştirin.
- İpliklenme azalmayı bırakınca mesafeyi artırmayı bırakın.
- Ardından hızı 5 mm/s adımlarla deneyin.
Aşırı geri çekme de sorun yaratır: yumuşamış filamenti nozulun soğuk bölgesine çekerek tıkanmaya veya ekstrüder dişlisinin filamenti aşındırmasına yol açabilir. TPU gibi esnek malzemelerde geri çekme düşük tutulmalıdır.
Hareket ayarları ipliklenmeyi azaltır mı?
Evet. Nozulun boşlukta geçirdiği süreyi ve mesafeyi azaltan ayarlar, geri çekmenin tamamlayıcısıdır.
- Hareket (travel) hızı: Boşluk hareketleri ne kadar hızlıysa sızıntıya o kadar az zaman kalır. Yazıcınızın güvenle çıkabildiği değeri kullanın.
- Combing (parça içinden geçiş): Dilimleyicinizdeki bu tür ayarlar, nozulun mümkün olduğunda parçanın içinden geçmesini sağlar. İplik oluşsa bile dış yüzeyde görünmez.
- Duvarları geçmekten kaçınma: Hareket yolunun dış duvarları mümkün olduğunca kesmemesini sağlar.
- Silme (wipe): Nozul, geri çekme sırasında son bastığı çizgi üzerinde kısa bir hareket yaparak ucundaki malzemeyi siler.
- Minimum hareket mesafesi: Çok kısa hareketlerde gereksiz geri çekmeyi önler; çok yüksek tutulursa kısa geçişlerde iplik bırakabilir.
Sorunu adım adım nasıl teşhis ederim?
En verimli yol, en kolay ve en sık nedenden başlayıp her seferinde tek bir değişken değiştirmektir. Aşağıdaki tabloyu sırayla izleyin:
| Adım | Kontrol | Belirti | Yapılacak |
|---|---|---|---|
| 1 | Nem | Çıtırdama, kabarcık, mat yüzey | Filamenti kurutun veya yeni makarayla deneyin |
| 2 | Sıcaklık | Aralığın üst sınırında baskı | 5 °C’lik adımlarla düşürün |
| 3 | Geri çekme mesafesi | Kalın iplikler | Küçük adımlarla artırın |
| 4 | Geri çekme hızı | İnce, yoğun iplikler | 5 mm/s adımlarla deneyin |
| 5 | Hareket ayarları | İplikler dış yüzeyde | Combing, wipe ve hızlı travel açın |
| 6 | Nozul durumu | Uçta birikinti, damla | Nozulu sıcakken temizleyin |
Not: Ayarlardan sonra kalan birkaç ince iplik, maket bıçağıyla kolayca temizlenebilir. Parçayı ısı tabancasıyla düzeltmeyi denerseniz çok kısa ve uzaktan tutun; ince detaylar hızla yumuşayabilir.
Malzemeye özel ayarlar için PETG baskı ayarları ve PLA+ baskı ayarları rehberlerimize bakabilirsiniz. İpliklenme testlerini PETG Şeffaf Kırmızı gibi şeffaf bir renkle basmak, ince telleri ışık altında daha kolay fark etmenizi sağlar.
Sık sorulan sorular
İpliklenme baskının dayanımını etkiler mi?
İpliklerin kendisi dayanımı etkilemez, yalnızca görünüm sorunudur. Ancak ipliklenmenin nedeni nemli filamentse, aynı nem katman bağını da zayıflatabilir.
PETG neden PLA’dan daha çok iplik yapar?
PETG daha yüksek sıcaklıkta basılır ve erimiş hâlde daha yapışkan, daha uzun süre akışkan kalır. Ayrıca nemi PLA’dan daha kolay çeker; bu yüzden kuru saklamak ve geri çekmeyi ince ayarlamak daha önemlidir.
Geri çekmeyi çok artırırsam ne olur?
Aşırı geri çekme yumuşamış filamenti nozulun soğuk bölgesine çekerek tıkanmaya yol açabilir veya ekstrüder dişlisinin filamenti aşındırmasına neden olabilir. Değeri, ipliklenme azalmayı bıraktığı noktada sabitleyin.
İpliklenme testi için hangi modeli basmalıyım?
Birbirinden birkaç santimetre uzakta duran iki veya daha fazla ince kuleden oluşan basit bir test modeli yeterlidir. Birçok dilimleyici yazılımda bunun için hazır kalibrasyon araçları da bulunur.