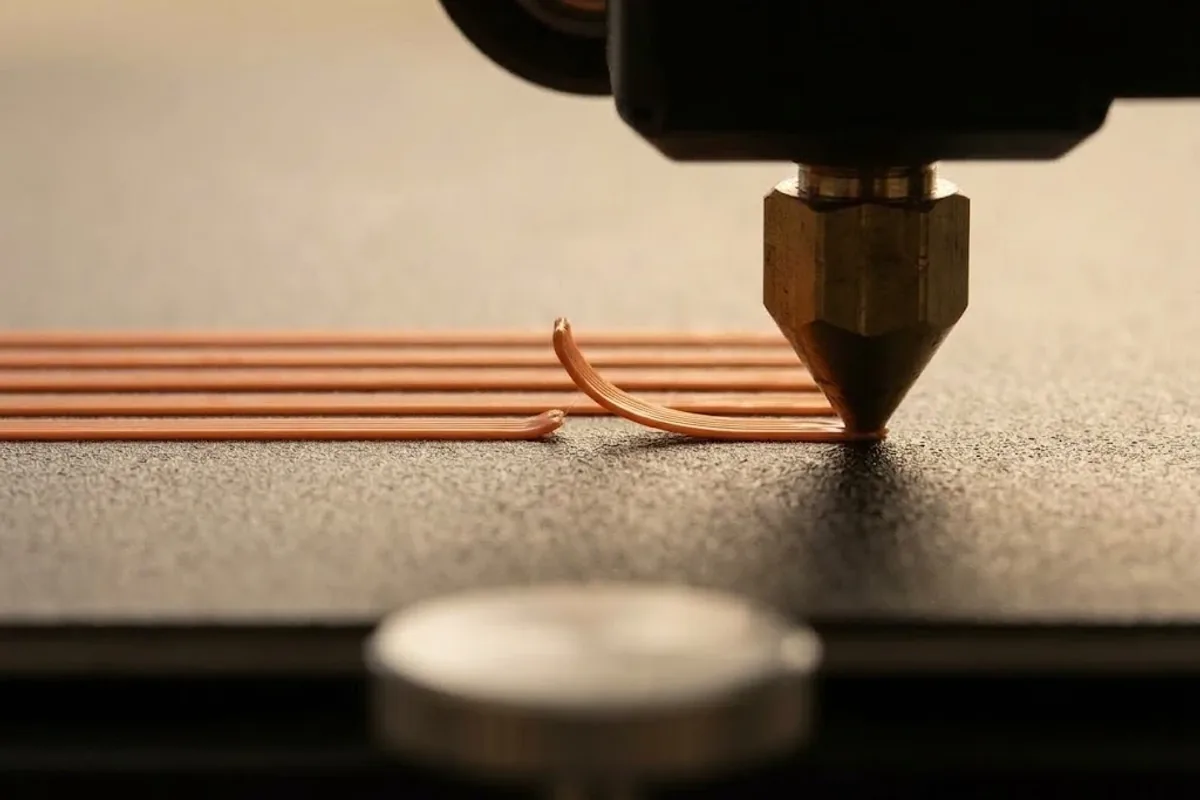
İlk katmanın tutmamasının en yaygın sebepleri yanlış tabla seviyesi, nozulun tablaya fazla uzak olması (Z-offset), yağlı ya da tozlu yüzey ve malzemeye uygun olmayan tabla sıcaklığıdır. Önce tablayı kalibre edip Z-offset’i ayarlayın, yüzeyi izopropil alkolle temizleyin, ardından tabla sıcaklığını ürün etiketindeki aralığa getirip ilk katmanı yavaş basın. Bunlar yetmezse brim ya da ince bir yapıştırıcı tabakası kullanın.
Başarısız baskıların büyük kısmı ilk birkaç dakikada belli olur. İlk katman tablaya düzgün yapışmazsa filament nozulun peşinden sürüklenir, köşeler kalkar ya da parça baskının ortasında yerinden oynar. Mağazamıza gelen destek sorularının önemli bir bölümü de bu konudadır.
İyi haber şu: İlk katman sorunu neredeyse her zaman birkaç temel ayarla çözülür. Aşağıdaki adımları sırayla uygulayın; bir adımı atlayıp bir sonrakine geçmek sorunun kaynağını gizleyebilir.
Tabla seviyesi ve Z-offset neden bu kadar önemli?
Kısaca: İlk katmanın tutması için filamentin tablaya hafifçe bastırılarak serilmesi gerekir. Nozul çok yüksekteyse filament yuvarlak bir ip gibi üstte kalır; çok alçaktaysa akış engellenir ve yüzey pürüzlü olur.
- Tablayı ve nozulu baskı sıcaklığına ısıtın; ısınan parçalar genleştiği için soğukken yapılan ayar kayabilir.
- Yazıcınızda otomatik seviyeleme varsa çalıştırın; yoksa dört köşede ve ortada kâğıt testi yapın. Kâğıt nozulun altında hafif bir sürtünmeyle kaymalıdır.
- Z-offset’i küçük adımlarla (örneğin 0,02–0,05 mm) değiştirerek ilk katmanı gözlemleyin. Doğru ayarda çizgiler hafifçe yassılaşır ve birbirine boşluksuz kaynar.
- Tek katmanlı geniş bir kare test deseni basın ve tablanın her bölgesinde aynı görünümü arayın.
Yazıcınızın kılavuzunu kontrol edin; seviyeleme ve Z-offset menüleri modelden modele değişir.
Tabla yüzeyini nasıl temizlemeliyim?
Kısaca: Parmak izi, yağ ve eski yapıştırıcı kalıntısı yapışmayı ciddi biçimde azaltır. Yüzeyi tabla soğukken izopropil alkol (IPA) ile silin.
- Tüy bırakmayan bir bez ya da kâğıt havluya IPA döküp yüzeyi silin, alkolün buharlaşmasını bekleyin.
- Temizlikten sonra baskı alanına çıplak elle dokunmamaya özen gösterin.
- Kalın yapıştırıcı birikintisi varsa önce ılık su ve az miktarda bulaşık deterjanıyla yıkayıp iyice kurulayın; yüzey tipinize uygunluğunu tabla üreticisinin önerilerinden kontrol edin.
Hangi malzemede tabla kaç derece olmalı?
Kısaca: Her malzemenin kendine uygun bir tabla sıcaklığı vardır ve bu aralığın dışına çıkmak yapışmayı zayıflatır. Aşağıdaki değerler filamentlerimizin ürün etiketlerinden alınmıştır.
| Malzeme | Tabla sıcaklığı | Nozul sıcaklığı | İlk katman için ek not |
|---|---|---|---|
| PLA+ | 50–60 °C | 200–230 °C | İlk katmanlarda fanı kapatın |
| PLA Silk | 50–60 °C | 200–220 °C | Yavaş ve temiz bir ilk katman yeterli |
| PETG | 70–90 °C | 230–250 °C | Nozulu çok bastırmayın, sıyırma yapar |
| ABS | 90–110 °C | 230–260 °C | Kapalı kasa ve hava akımından korunma |
| TPU | 40–60 °C | 210–230 °C | Çok yavaş ilk katman |
| TPU Special | 45–65 °C | 220–240 °C | Çok yavaş ilk katman |
Değerleri başlangıç noktası olarak kullanın ve her zaman makaranın etiketindeki değerleri esas alın. PLA+ ve PETG için ayrıntılı ayarları PLA+ baskı ayarları ve PETG baskı ayarları yazılarımızda bulabilirsiniz.
İlk katman hızı ve ayarları nasıl olmalı?
Kısaca: İlk katmanı genel baskı hızından belirgin şekilde yavaş basın. Genel kabul gören aralık 15–30 mm/s civarıdır; malzemeye ve yazıcınıza göre bu değer değişebilir.
- İlk katman yüksekliği: Biraz kalın bir ilk katman (örneğin 0,2–0,3 mm) tabladaki küçük düzensizlikleri daha iyi tolere eder.
- Soğutma fanı: PLA+ ve PETG’de ilk bir iki katmanda fanı kapalı tutmak yapışmayı artırır. ABS için fan genellikle çok düşük ya da kapalıdır.
- Çizgi genişliği: Dilimleyici yazılımınızda ilk katman çizgi genişliğini biraz artırmak, tablayla temas yüzeyini büyütür.
Brim ve yapıştırıcılar ne zaman kullanılmalı?
Kısaca: Ayarlar doğru olduğu hâlde küçük temas yüzeyli ya da köşeli parçalar kalkıyorsa brim ekleyin. Yüzey malzemeye göre fazla kaygan veya fazla yapışkansa ince bir yapıştırıcı tabakası yardımcı olur.
- Brim: Parçanın etrafına birkaç milimetrelik ince bir kenar ekler; ince ayaklı figürler, uzun ve dar parçalar için idealdir. Baskıdan sonra kolayca koparılır.
- Yapıştırıcı çubuk: Özellikle PETG ile pürüzsüz yüzeylerde hem yapışmayı dengeler hem de parça ile yüzey arasında ayırıcı görevi görür; PETG bazı yüzeylere o kadar güçlü tutunabilir ki çıkarırken yüzeyden parça koparabilir.
- Tabla spreyi veya özel yapışma sıvıları: ABS gibi çekme eğilimi yüksek malzemelerde işe yarar.
Turuncu bir kaide üzerine basılan aslan figürü gibi geniş tabanlı modellerde genellikle brim gerekmez; PLA+ Turuncu gibi PLA+ renkleri doğru seviye ve temiz bir yüzeyle rahatça tutunur.
İlk katman sorunlarını nasıl teşhis ederim?
Kısaca: İlk katmanın görünümü sorunun kaynağını büyük ölçüde gösterir. Aşağıdaki tabloyu hızlı bir kontrol listesi olarak kullanın.
| Belirti | Olası sebep | Çözüm |
|---|---|---|
| Çizgiler yuvarlak, aralarında boşluk var | Nozul çok yüksek | Z-offset’i düşürün |
| Yüzey pürüzlü, nozul filamenti sıyırıyor | Nozul çok alçak | Z-offset’i biraz yükseltin |
| Bir bölge tutuyor, diğeri tutmuyor | Tabla seviyesiz | Seviyelemeyi tekrarlayın |
| Parça ortada tutuyor, köşeler kalkıyor | Soğuma farkı, hava akımı | Brim, tabla sıcaklığı, kapalı ortam |
| Hiçbir yerde tutmuyor | Kirli yüzey veya düşük sıcaklık | IPA ile temizlik, sıcaklığı kontrol edin |
| Tabanda dışa taşan kenar (fil ayağı) | İlk katman fazla ezilmiş | Z-offset’i yükseltin, tabla sıcaklığını biraz düşürün |
Fil ayağı (elephant foot), ilk katmanın fazla bastırılması ve sıcak tabla nedeniyle tabanın dışa doğru taşmasıdır. Yapışma iyi olsa da ölçü hassasiyetini bozar; ayar, yapışmayı koruyacak kadar ince yapılmalıdır.
Not: Nemli filament de ilk katmanda kabarcık ve düzensiz akışa yol açabilir. Nemli havalarda dikkat edilecekler için nemli havada 3D baskı yazımıza göz atın.
Sık sorulan sorular
Kâğıt testi yeterli mi?
Başlangıç için yeterlidir ama son ayarı ilk katmanı basarken yapmak daha doğrudur. Çizgilerin yassılaşıp birbirine kaynadığı noktayı izleyerek Z-offset’i ince ayarlayın.
Tabla sıcaklığını artırmak her zaman yapışmayı iyileştirir mi?
Hayır. Aralığın üstüne çıkmak PLA’da tabanın yumuşayıp fil ayağı oluşturmasına yol açabilir. Önce seviye, Z-offset ve temizliği kontrol edin.
IPA yerine başka bir temizleyici kullanabilir miyim?
Yüzeyiniz için üreticinin önerdiği temizleyiciyi kullanın. İzopropil alkol yaygın ve pratik bir seçimdir; kalıntı bırakan cam temizleyicilerden kaçının.
Parça baskı bitince tabladan çıkmıyor, ne yapmalıyım?
Tablanın tamamen soğumasını bekleyin; çoğu parça soğuyunca kendiliğinden gevşer. PETG gibi çok güçlü yapışan malzemelerde ayırıcı olarak ince bir yapıştırıcı tabakası kullanın.