PETG filamentlerimiz 230–250 °C nozul ve 70–90 °C tabla sıcaklığında basılır; 240 °C ve 80 °C iyi bir başlangıç noktasıdır. PLA’ya göre fanı düşük tutun, ilk katmanı yavaş basın ve nozulu tablaya daha az bastırın. Pürüzsüz PEI yüzeylerde ince bir ayırıcı tabaka kullanmak hem baskıyı hem tablayı korur.
PETG, dayanıklılığı ve baskı kolaylığı arasında iyi bir denge kurduğu için kullanım parçalarında en çok tercih edilen malzemelerden biri. PLA’dan PETG’ye geçen kullanıcılar ise genellikle aynı üç sorunla karşılaşıyor: ipliklenme, nozulda biriken malzeme ve tablaya aşırı yapışma. Bunların çoğu, PETG’ye PLA ayarlarıyla yaklaşmaktan kaynaklanır.
Bu rehberde PETG filamentlerimizin etiket değerlerinden yola çıkarak sıcaklık, fan, geri çekme ve ilk katman ayarlarını adım adım anlatıyoruz.
PETG hangi sıcaklıkta basılır?
Kısaca: nozul 230–250 °C, tabla 70–90 °C. Bu değerler ürün etiketlerimizdeki aralıklardır; ilk baskıda 240 °C nozul ve 80 °C tabla ile başlayın.
- Düşük sıcaklıkta katman bağı zayıflar, parça beklenen tokluğu göstermez ve yüzeyde düzensiz akış görülebilir.
- Yüksek sıcaklıkta ipliklenme ve sızıntı artar, küçük detaylar yumuşar.
- Tabla sıcaklığı ilk katmanın tutmasını sağlar. Büyük ve düz parçalarda 80–85 °C, küçük parçalarda 70–75 °C genellikle yeterlidir.
En doğru değeri bulmak için 250 °C’den 230 °C’ye 5 °C adımlarla inen bir sıcaklık kulesi basın. Yöntemin ayrıntılarını PLA+ baskı ayarları yazımızda anlattık; aynı yöntem PETG için de geçerlidir.
Başlangıç için hangi ayarları kullanmalıyım?
Aşağıdaki tablo, 0.4 mm nozullu tipik bir FDM yazıcı için başlangıç değerlerini özetler. Sıcaklıklar ürün etiketimizden; hız, fan ve geri çekme değerleri ise genel kabul gören aralıklardır. Ürün etiketindeki değerleri esas alın ve yazıcınızın kılavuzunu kontrol edin.
| Ayar | PETG başlangıç değeri | PLA+ ile farkı |
|---|---|---|
| Nozul sıcaklığı | 240 °C (230–250 °C) | Yaklaşık 25–30 °C daha yüksek |
| Tabla sıcaklığı | 80 °C (70–90 °C) | Daha yüksek |
| İlk katman hızı | 15–25 mm/s | Biraz daha yavaş |
| Genel baskı hızı | 40–60 mm/s | Genellikle daha yavaş |
| Fan (ilk katmanlar) | Kapalı | Aynı |
| Fan (sonraki katmanlar) | %30–50 | Belirgin şekilde düşük |
| Geri çekme (direkt ekstrüder) | 0.5–2 mm, 25–40 mm/s | Benzer, ince ayar gerekir |
| Geri çekme (bowden) | 4–7 mm, 25–40 mm/s | Benzer, ince ayar gerekir |
| Z ofset | PLA’dan biraz yüksek | Daha az ezme |
Fan neden PLA’dan daha düşük olmalı?
PETG, katmanlar arası bağını sıcakken kurar. Güçlü fan katmanları çok hızlı soğutursa bu bağ zayıflar ve parça katman çizgileri boyunca daha kolay ayrılır.
- İlk iki üç katmanda fanı kapalı tutun.
- Sonraki katmanlarda %30–50 civarında başlayın.
- Köprü ve çıkıntı (overhang) bölgelerinde dilimleyici (slicer) yazılımınızın köprü fanı ayarıyla fanı daha yükseğe çıkarabilirsiniz.
- Dayanım öncelikliyse fanı düşürün; yüzey ve çıkıntı kalitesi öncelikliyse biraz artırın.
İlk katman ve tabla yapışması nasıl ayarlanır?
PETG’de amaç, ilk katmanı tablaya bastırmak değil, üzerine yatırmaktır. Nozul çok alçaksa malzeme kenarlara taşar, nozulun ucuna yapışır ve yüzeyde iz bırakır.
- Z ofset: PLA’da kullandığınız değerden biraz daha yüksek bir ofsetle başlayın. İlk katman çizgileri birbirine değmeli ama şeffaflaşacak kadar ezilmemelidir.
- Temiz yüzey: Tablayı izopropil alkol (IPA) ile silin; yağ ve toz yapışmayı bozar.
- Pürüzsüz PEI yüzeyde dikkat: PETG pürüzsüz PEI ve cam gibi yüzeylere çok güçlü yapışabilir. Parçayı çıkarırken yüzeyden parça koparabilir. İnce bir yapıştırıcı çubuk tabakası ayırıcı görevi görür ve bu riski azaltır.
- Dokulu PEI: Genellikle ayırıcıya gerek kalmadan iyi sonuç verir; tabla soğuyunca parça kolayca ayrılır.
Parçayı tabla sıcakken zorlamayın. Tabla soğuduğunda PETG çoğu yüzeyden kendiliğinden gevşer; sıkı tutan parçalarda biraz beklemek, kazıyıcıyla zorlamaktan daha güvenlidir.
İpliklenme ve nozul birikintisi nasıl azaltılır?
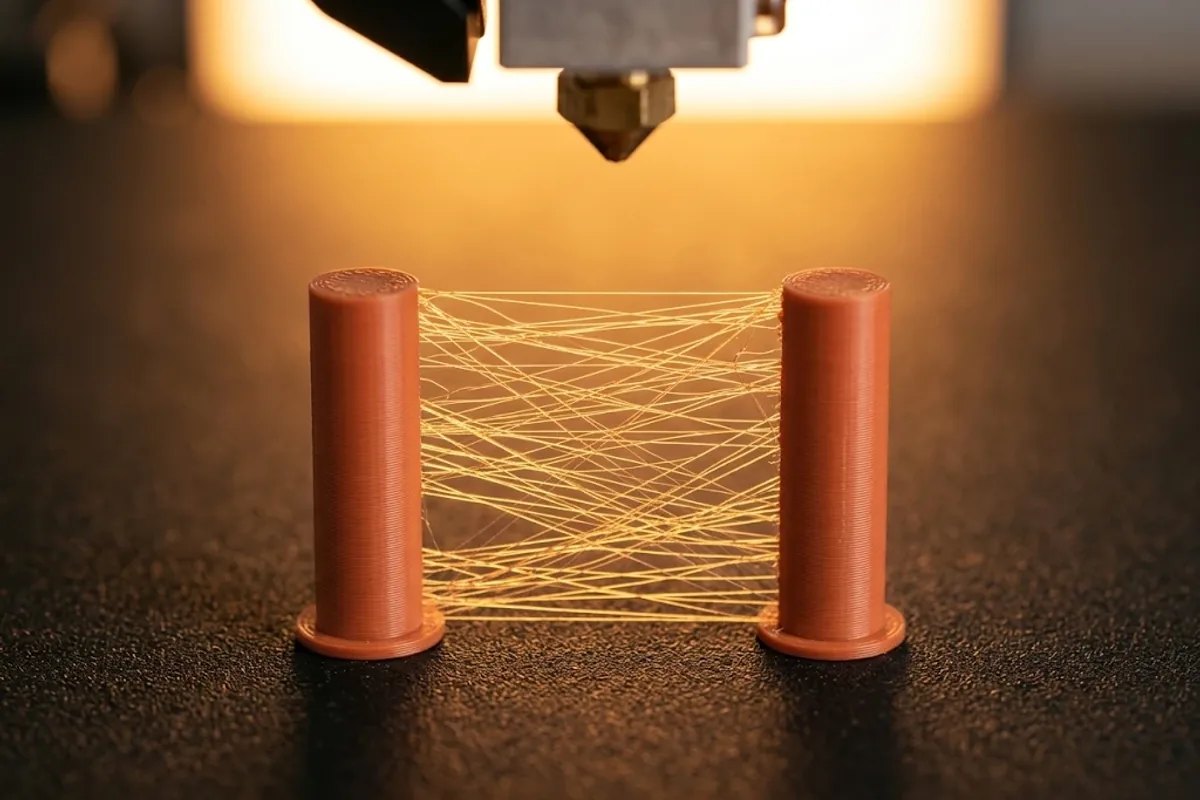
Kısaca: filamenti kuru tutun, sıcaklığı aralığın alt tarafına çekin ve geri çekmeyi adım adım ayarlayın. PETG’de ipliklenmeyi tamamen sıfırlamak zor olabilir, ama bu adımlarla büyük ölçüde azalır.
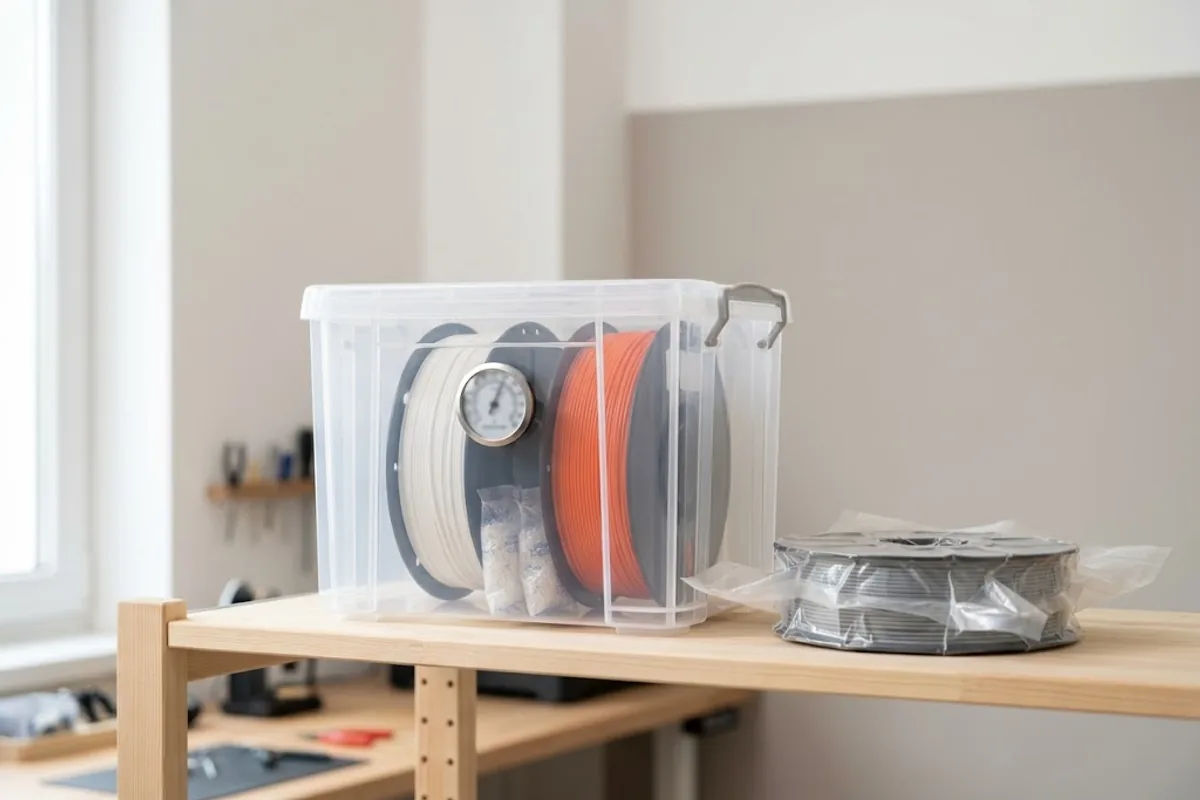
- Nemi kontrol edin: PETG’nin nem hassasiyeti orta–yüksektir. Nem, ipliklenmenin en sık ve en çok gözden kaçan nedenidir. Saklama yöntemleri için filament nasıl saklanır yazımıza, yaz ayları için nemli havada 3D baskı yazımıza göz atın.
- Sıcaklığı düşürün: 5 °C’lik adımlarla inin; katman bağı zayıflamaya başlarsa bir adım geri dönün.
- Geri çekmeyi test edin: Mesafeyi 0.5 mm adımlarla değiştirerek bir ipliklenme testi basın.
- Hareketleri kısaltın: Dilimleyicide boşluk üzerinden geçişleri (travel) azaltan ayarları açın.
Nozulun ucunda biriken PETG zamanla kararıp baskıya damla olarak düşebilir. Nozulu baskı öncesi sıcakken pirinç bir fırçayla temizlemek bunu önler. Stringing’in tüm nedenleri ve adım adım teşhisi için ipliklenme nasıl önlenir rehberimize bakın.
Not: PETG’nin şeffaf renkleri, örneğin PETG Şeffaf Kırmızı, daha yavaş basıldığında ve fan düşük tutulduğunda daha parlak ve berrak görünür.
Canlı bir renkle başlamak isterseniz PETG Yeşil, katman çizgilerini ve ayar farklarını gözle değerlendirmeyi kolaylaştırır.
Sık sorulan sorular
PETG için kapalı kasa gerekir mi?
Genellikle gerekmez. PETG, ABS’ye göre çok daha az çarpılır ve açık yazıcılarda sorunsuz basılabilir. Soğuk veya hava akımı olan bir odada büyük parçalar basıyorsanız cereyandan korumak yine de faydalı olur.
PETG neden tablaya çok yapışıyor?
PETG pürüzsüz PEI ve cam gibi yüzeylerle çok güçlü bağ kurabilir. İnce bir yapıştırıcı tabakası ayırıcı görevi görür; parçayı da tabla soğuduktan sonra çıkarın.
PLA ayarlarımla PETG basabilir miyim?
Önermiyoruz. PETG daha yüksek nozul ve tabla sıcaklığı, daha düşük fan ve daha az ezilmiş bir ilk katman ister. PLA ayarlarıyla basıldığında katman bağı zayıf ve yüzey düzensiz olabilir.
PETG baskım neden kolay kırılıyor?
Genellikle nozul sıcaklığı düşük veya fan fazla yüksektir. Sıcaklığı 5–10 °C artırıp fanı azaltmayı deneyin; filamentin nemli olmadığından da emin olun.
PETG baskılarda üst yüzey neden pürüzlü çıkıyor?
Nozul üst katmanlarda önceki çizgileri sürükleyip malzemeyi topluyor olabilir. Akışı biraz azaltmayı, ütüleme (ironing) gibi üst yüzey ayarlarını denemeyi ve nozul ucunda birikinti olmadığını kontrol etmeyi öneririz.