PLA+ filamentlerimiz için başlangıç noktası 200–230 °C nozul ve 50–60 °C tabla sıcaklığıdır; aralığın ortasından, yaklaşık 215 °C ve 55 °C ile başlayın. İlk katmanı yavaş ve fansız, sonraki katmanları güçlü soğutmayla basın. En doğru nozul sıcaklığını bulmanın en pratik yolu bir sıcaklık kulesi basmaktır.
PLA+, yeni başlayanlardan deneyimli kullanıcılara kadar en çok basılan malzeme. Kolay basılsa da ayarlar doğru değilse ipliklenme, zayıf katman bağı veya tablaya tutmayan bir ilk katman gibi sorunlarla karşılaşabilirsiniz. İyi haber şu: PLA+ affedici bir malzemedir ve birkaç temel ayarı oturttuğunuzda neredeyse her modelde tutarlı sonuç verir.
Bu rehberde PLA+ filamentlerimizin etiket değerlerinden yola çıkarak sıcaklık, hız, fan ve geri çekme ayarlarını, ardından ince ayar yöntemini anlatıyoruz.
PLA+ hangi sıcaklıkta basılır?
Kısaca: nozul 200–230 °C, tabla 50–60 °C. Bu değerler ürün etiketlerimizdeki aralıklardır; ilk baskıda aralığın ortasından başlayın.
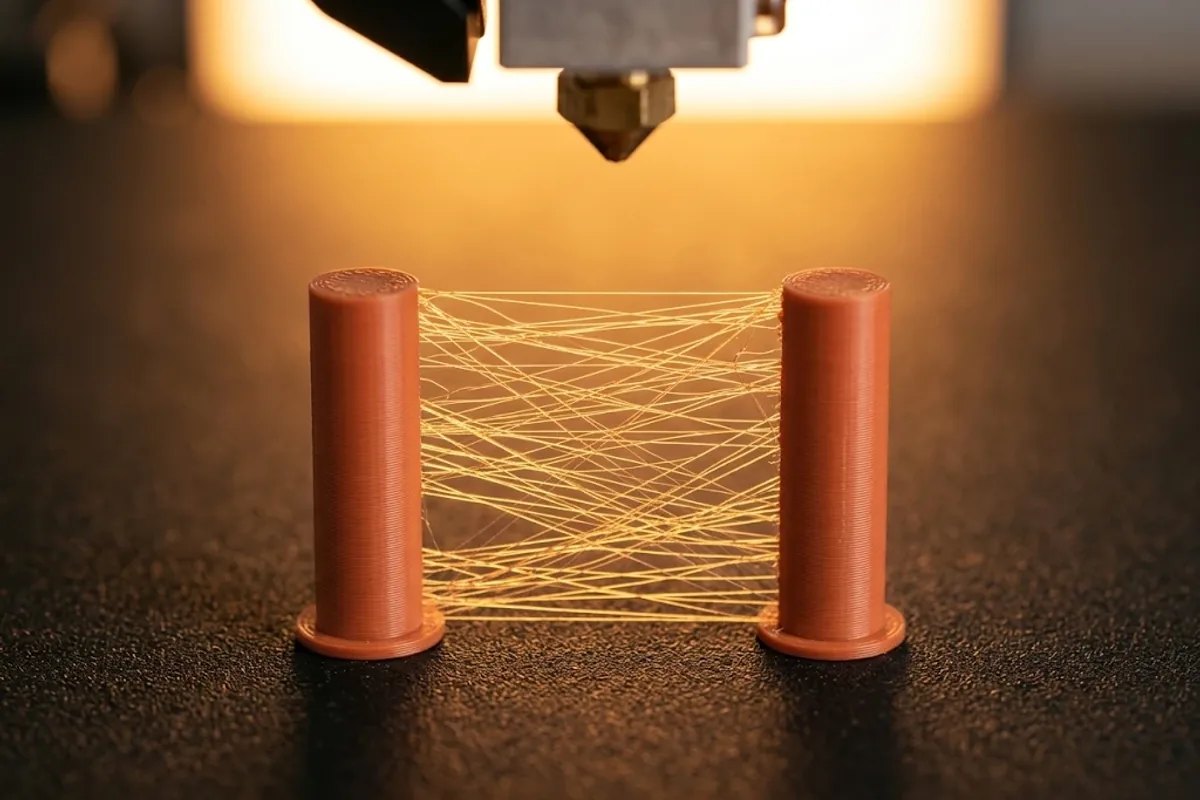
PLA+ standart PLA’ya göre biraz daha yüksek sıcaklık sever. Katkıları sayesinde daha tok olduğu için, çok düşük sıcaklıkta basıldığında katmanlar birbirine iyi kaynamayabilir. Çok yüksek sıcaklıkta ise ipliklenme artar, köşeler yuvarlaklaşır ve köprülerde sarkma görülür.
- Nozul: 210–215 °C ile başlayın. Hızlı basıyorsanız aralığın üst kısmına, yavaş ve detaylı basıyorsanız alt kısmına yaklaşın.
- Tabla: 55 °C çoğu yüzeyde yeterlidir. İlk katman tutmuyorsa 60 °C’ye çıkabilirsiniz; daha fazlası genellikle alt katmanlarda sarkmaya (fil ayağı) yol açar.
- Renk farkı: Aynı malzemenin farklı renkleri pigment nedeniyle birkaç derece farklı davranabilir. Her yeni renkte etiketi kontrol edin.
Başlangıç için hangi ayarları kullanmalıyım?
Aşağıdaki tablo, 0.4 mm pirinç nozul kullanan tipik bir FDM yazıcı için başlangıç değerlerini gösterir. Sıcaklıklar ürün etiketimizden; hız, fan ve geri çekme değerleri ise genel kabul gören aralıklardır. Yazıcınızın kılavuzunu da mutlaka kontrol edin.
| Ayar | Başlangıç değeri | Not |
|---|---|---|
| Nozul sıcaklığı | 210–215 °C | Etiket aralığı 200–230 °C |
| Tabla sıcaklığı | 55 °C | Etiket aralığı 50–60 °C |
| İlk katman hızı | 20–30 mm/s | Yapışma için yavaş |
| Genel baskı hızı | 40–80 mm/s | Yazıcınızın kapasitesine göre |
| Katman yüksekliği | 0.2 mm | 0.4 mm nozul için dengeli |
| Fan (ilk katman) | Kapalı | Tablaya yapışmayı artırır |
| Fan (sonraki katmanlar) | %100’e yakın | Keskin köşe ve köprü için |
| Geri çekme (direkt ekstrüder) | 0.5–2 mm | Hız 25–45 mm/s |
| Geri çekme (bowden) | 4–7 mm | Hız 25–45 mm/s |
Bu değerler "tek doğru" değil, sağlam bir başlangıç noktasıdır. Değişiklik yaparken her seferinde tek bir ayarı değiştirin; aksi hâlde hangi değişikliğin işe yaradığını anlayamazsınız.
Fan ve soğutma nasıl ayarlanır?
PLA+ güçlü soğutmayı sever. Hızlı soğuyan katmanlar şeklini korur; özellikle çıkıntılar (overhang), köprüler ve küçük detaylar fanla belirgin şekilde iyileşir.
- İlk bir iki katmanda fanı kapalı tutun; sıcak kalan ilk katman tablaya daha iyi yapışır.
- Üçüncü katmandan itibaren fanı kademeli olarak tam güce çıkarın.
- Katmanlar birbirinden ayrılıyor veya parça kolayca kırılıyorsa fanı biraz düşürün ya da nozul sıcaklığını 5 °C artırın.
Çok küçük parçalarda katmanlar soğumaya fırsat bulamayabilir. Dilimleyici (slicer) yazılımınızdaki "minimum katman süresi" ayarı, yazıcının bu parçalarda yavaşlamasını sağlar.
İlk katman nasıl doğru basılır?
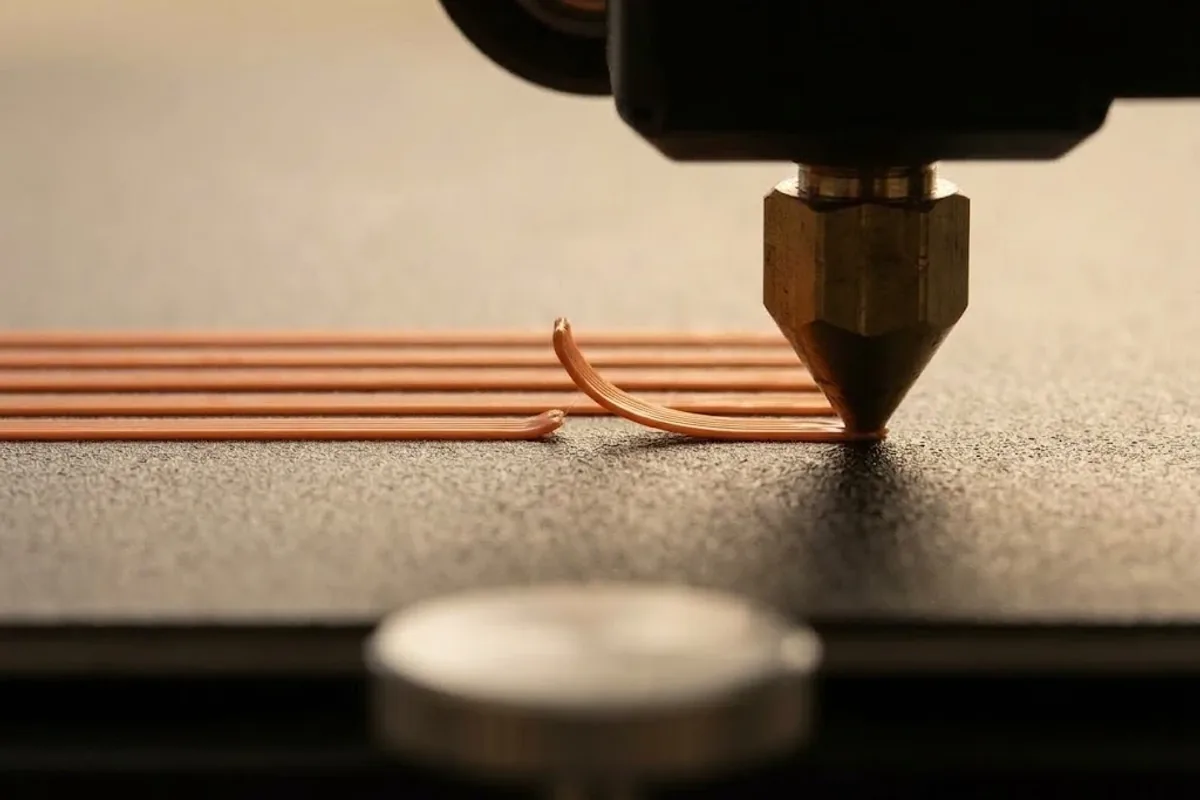
İlk katman, baskının temelidir; burada yapılan hata tüm baskıyı etkiler. İyi bir ilk katman, tablaya hafifçe ezilmiş, çizgileri birbirine değen ve aralarında boşluk olmayan düzgün bir yüzey gibi görünür.
- Tabla temizliği: Parmak izi ve yağ, yapışmanın en büyük düşmanıdır. Tablayı izopropil alkol (IPA) ile silin.
- Z ofset (nozul yüksekliği): Çizgiler yuvarlak ve ayrı duruyorsa nozul çok yüksektir; yüzey şeffaflaşıp nozul kazıyorsa çok alçaktır.
- Yavaş hız: İlk katmanı 20–30 mm/s ile basmak, malzemenin tablaya oturmasına zaman tanır.
İlk katman sorunlarının tüm ayrıntılarını ilk katman neden tutmuyor yazımızda ele aldık.
Sıcaklık kulesiyle en iyi değeri nasıl bulurum?
Sıcaklık kulesi, aynı modelin farklı bölümlerinin farklı sıcaklıklarda basıldığı bir test baskısıdır. Tek baskıda hangi sıcaklığın en iyi yüzeyi, köprüyü ve en az ipliklenmeyi verdiğini görmenizi sağlar.
- Ücretsiz model paylaşım sitelerinden bir sıcaklık kulesi modeli indirin. Genellikle her kat 5 °C’lik bir adımı temsil eder.
- Dilimleyici yazılımınızda, her kat yüksekliğinde sıcaklığı değiştiren komutları ekleyin. Birçok dilimleyicide bunun için hazır bir kalibrasyon aracı bulunur.
- Kuleyi 230 °C’den başlayıp 200 °C’ye inecek şekilde basın.
- Her katı inceleyin: yüzey parlaklığı, köprünün sarkması, iplik miktarı ve köşe keskinliği.
- En iyi görünen katın sıcaklığını seçin; güçlü katman bağı istiyorsanız bir kademe üstünü tercih edin.
Sık karşılaşılan PLA+ sorunları nasıl çözülür?
Çoğu PLA+ sorunu sıcaklık, soğutma veya nemden kaynaklanır. Aşağıdaki liste ilk bakmanız gereken yerleri gösterir:
- İpliklenme: Sıcaklığı 5 °C düşürün, geri çekmeyi kontrol edin. Ayrıntılar için ipliklenme nasıl önlenir rehberimize bakın.
- Katmanlar kolay ayrılıyor: Sıcaklığı artırın, fanı biraz azaltın.
- Köşeler kalkıyor: Tablayı temizleyin, ilk katmanı yavaşlatın, tabla sıcaklığını 60 °C’ye çıkarın.
- Çıtırdama sesi ve pürüzlü yüzey: Filament nem çekmiş olabilir. Makarayı kapalı kutuda silika jel ile saklayın.
Not: Makarayı yeni açtıysanız ve sorun devam ediyorsa, farklı bir renkle aynı ayarları deneyin. Pigment farkı bazen birkaç derecelik ayar gerektirebilir.
Filament türlerini ve etiketin nasıl okunacağını merak ediyorsanız filament nedir rehberimize göz atın. Test baskıları için açık renkler, örneğin PLA+ Mavi veya PLA+ Gri, detayları daha net gösterir.
Sık sorulan sorular
PLA+ için 220 °C çok mu yüksek?
Hayır, 220 °C etiket aralığımız olan 200–230 °C’nin içindedir ve hızlı baskılarda iyi sonuç verebilir. İpliklenme veya sarkma görürseniz birkaç derece düşürmeyi deneyin.
PLA+ basarken tablayı ısıtmak şart mı?
Şart değildir ama 50–60 °C ısıtmalı tabla, ilk katmanın tutmasını ve köşelerin kalkmamasını önemli ölçüde kolaylaştırır. Isıtmasız tablada yapıştırıcı kullanmak gerekebilir.
PLA ayarlarıyla PLA+ basabilir miyim?
Çoğu zaman basılır ama PLA+ genellikle biraz daha yüksek sıcaklık ister. Katmanlar zayıf çıkıyorsa nozul sıcaklığını 5–10 °C artırmayı deneyin.
Fanı ne zaman düşürmeliyim?
Parça kolayca katmanlarından kırılıyorsa veya büyük düz parçalarda köşeler kalkıyorsa fanı biraz düşürmek yardımcı olur. Detaylı ve çıkıntılı modellerde ise güçlü fanı koruyun.