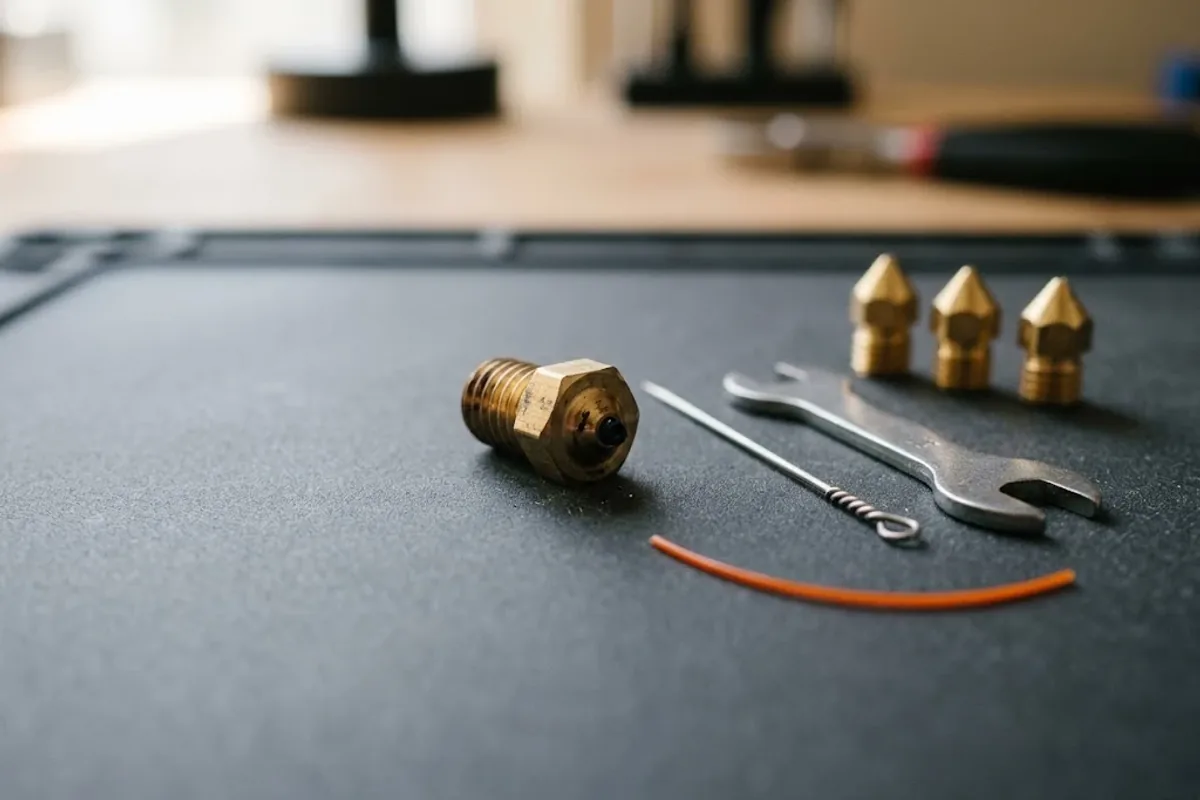
Nozul tıkanması çoğunlukla ısı sürünmesi (heat creep), nemli filament, yanlış sıcaklık veya nozulda biriken kalıntılardan kaynaklanır. Kısmi tıkanmaların çoğu, soğuk çekme (cold pull) yöntemiyle nozulu sökmeden açılabilir. Tıkanmayı önlemenin en etkili yolu filamenti kuru tutmak, etiketteki sıcaklıklara uymak ve malzeme değiştirirken nozulu temizlemektir.
Baskının ortasında filament çıkışının azalması, ekstrüderden gelen tıkırtı sesi ya da hiç filament akmaması… Bunların arkasında çoğu zaman nozul tıkanması vardır. Mağazamıza gelen teknik soruların önemli bir kısmı da bu konudadır.
İyi haber şu: tıkanmaların çoğu nozulu sökmeden, birkaç basit adımla açılabilir. Bu yazıda tıkanmayı nasıl tanıyacağınızı, neden olduğunu ve nasıl temizleyeceğinizi anlatıyoruz.
Nozul tıkanmasının belirtileri nelerdir?
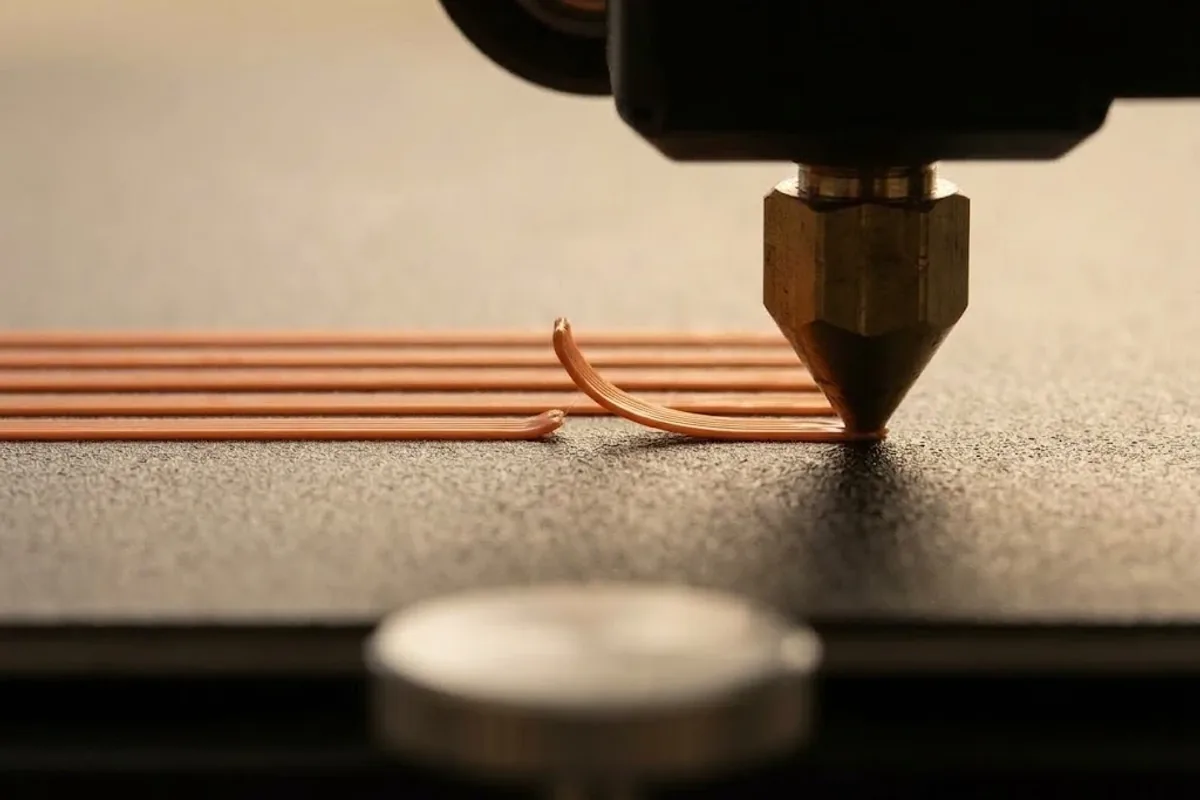
Tıkanma genellikle yavaş başlar: önce ince ve eksik katmanlar, ardından tamamen durmuş bir akış görülür. Erken fark etmek, tam tıkanmayı önlemenin en kolay yoludur.
- Katmanlarda boşluklar, ince ve kopuk çizgiler (az ekstrüzyon)
- Ekstrüder dişlisinden gelen tıkırtı veya atlama sesi
- Filament üzerinde dişli izlerinin derinleşmesi, filamentin aşınması
- Elle itildiğinde filamentin nozuldan çıkmaması ya da yana doğru kıvrılarak çıkması
- İlk katmanda tablaya düzgün yayılmayan, kesik kesik çizgiler
Son madde bazen tablanın nozula fazla yakın olmasından da kaynaklanır; emin değilseniz önce ilk katman rehberimizdeki kontrolleri yapın.
Nozul neden tıkanır?
Tıkanmanın tek bir nedeni yoktur; en sık görülenler ısı sürünmesi, nemli filament ve yanlış sıcaklıktır. Nedeni bulmak, aynı sorunun tekrar etmemesi için önemlidir.
| Neden | Nasıl anlaşılır | Çözüm |
|---|---|---|
| Isı sürünmesi (heat creep) | Uzun baskılarda, özellikle yavaş hızda akış kesilir | Soğutucu fanı kontrol edin, ortamı serin tutun |
| Nemli filament | Çıtırtı sesi, buhar, pürüzlü yüzey | Filamenti kurutun, kapalı saklayın |
| Düşük sıcaklık | Ekstrüder tıkırdar, akış zayıf | Etiketteki aralığa çıkın |
| Toz ve kalıntı | Tıkanma aralıklı olarak tekrarlar | Filament yoluna toz filtresi takın |
| Malzeme değişimi | PETG veya ABS sonrası PLA basınca sorun | Değişimde nozulu yüksek sıcaklıkta temizleyin |
| Esnek filament | TPU bowden sistemde sıkışır | Hızı düşürün, direkt ekstrüder kullanın |
Isı sürünmesi nedir?
Isı, sıcak bölgeden yukarıya, filamentin henüz erimemesi gereken soğuk bölgeye taşınırsa filament orada yumuşar ve genişleyerek kanalda sıkışır. Isı bloğu soğutucusunun fanı durmuşsa veya çok sıcak bir kapalı kasada PLA basıyorsanız bu durum daha sık görülür.
Esnek ve özel pigmentli filamentler
TPU yumuşak olduğu için bowden sistemlerde boru içinde bükülür ve sıkışır; bu yüzden TPU için direkt ekstrüder ve 20–40 mm/s hız öneriyoruz. TPU Special serimiz özel pigmentler içerir; bu yüzden ürün sayfalarımızda düzenli nozul temizliği önerilir. Ayrıntılar için TPU baskı ayarları yazımıza bakabilirsiniz.
Soğuk çekme (cold pull) ile nozul nasıl açılır?
Soğuk çekme, nozulun içine erimiş filament doldurup yarı katı hâldeyken çekerek içerideki kalıntıları filamentle birlikte dışarı almaktır. Kısmi tıkanmalarda çoğu zaman tek başına yeterlidir.
- Tıkanmaya neden olan malzemenin baskı sıcaklığına nozulu ısıtın (PLA+ için 200–230 °C aralığı yeterlidir).
- Bowden borusunu veya ekstrüder yayını gevşetip temiz bir filament parçasını elle iterek nozuldan bir miktar akıtın.
- Filamenti elle tutmaya devam ederken nozul sıcaklığını kapatın ve soğumasını bekleyin.
- PLA için genellikle 90–110 °C civarında filamenti sıkıca ve tek hamlede yukarı çekin. Doğru sıcaklık yazıcıya göre değişir; yazıcınızın kılavuzunu kontrol edin.
- Çekilen filamentin ucuna bakın: nozul iç biçiminde, üzerinde koyu kalıntılar olan bir uç çıkması iyidir.
- Uç temiz ve düzgün çıkana kadar işlemi birkaç kez tekrarlayın.
Uç ince bir iplik gibi uzayıp koparsa sıcaklık fazla yüksektir; hiç çıkmıyorsa fazla soğuktur. Bir iki denemede doğru noktayı bulursunuz.
İğneyle temizlik güvenli mi?
İnce temizlik iğnesi nozul ucundaki küçük kalıntıları itmek için kullanılabilir ama dikkatle ve yalnızca nozul sıcakken yapılmalıdır. Sert ve zorlayıcı hareketler nozul deliğini genişletebilir veya çizebilir.
- İğne çapı nozul deliğinden büyük olmamalıdır (0.4 mm nozul için daha ince bir iğne).
- İğneyi yalnızca aşağıdan, düz ve hafifçe itin; döndürerek oymaya çalışmayın.
- Isıtılmış nozula yakın çalışırken ısıya dayanıklı eldiven kullanın.
- Soğuk çekme ve iğne sonuç vermiyorsa nozulu değiştirmek genellikle en hızlı çözümdür; nozul değişimi için yazıcınızın kılavuzunu izleyin.
Not: Nozulu sökmek veya sıkmak her zaman baskı sıcaklığındayken yapılır. Soğuk nozulu sıkmak dişlilere zarar verebilir ve sızıntıya yol açabilir.
Nozul tıkanması nasıl önlenir?
Tıkanmaların büyük kısmı basit alışkanlıklarla önlenebilir: kuru filament, doğru sıcaklık ve temiz bir filament yolu.
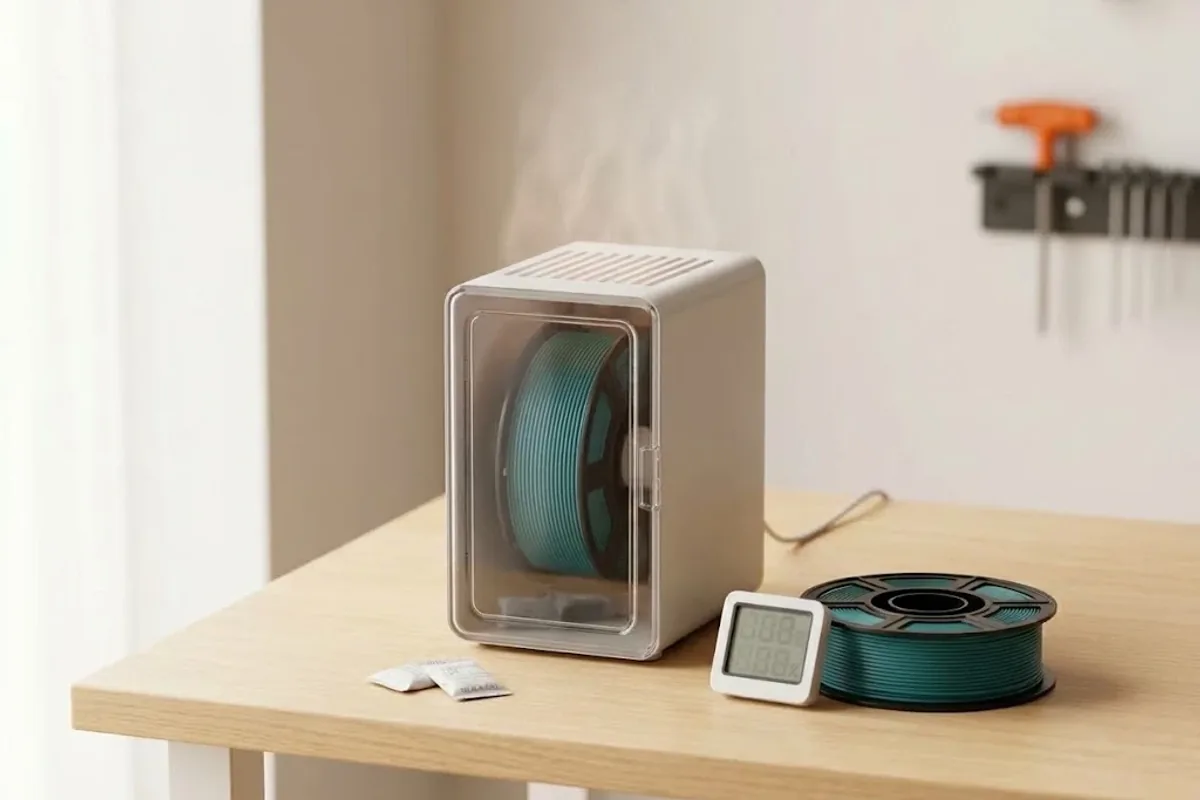
- Filamenti kuru tutun. Açık makaraları silika jelli kapalı kutuda saklayın; nem çektiğini düşündüğünüz filamenti basmadan önce kurutun. Ayrıntılar filament kurutma yazımızda.
- Etiketteki sıcaklıklara uyun. Örneğin PLA+ için 200–230 °C, PETG için 230–250 °C aralığı dışında basmayın.
- Malzeme değiştirirken temizleyin. Yüksek sıcaklıklı bir malzemeden düşük sıcaklıklıya geçerken, önce yüksek sıcaklıkta yeni filamenti bir süre akıtın.
- Uzun beklemelerde ısıtıcıyı kapatın. Sıcak nozulda uzun süre bekleyen filament kararabilir ve kalıntı bırakabilir.
- Toz filtresi kullanın. Makaradan ekstrüdere giden yola takılan küçük bir sünger bile toz girişini azaltır.
- Özel pigmentli filamentlerden sonra temizleyin. TPU Special Füme gibi özel pigmentli filamentlerle uzun bir baskı serisinin ardından bir soğuk çekme yapmak, sonraki baskıları korur.
Sık sorulan sorular
Tıkanan nozulu yakarak temizlemek doğru mu?
Önermiyoruz. Nozulu açık alevde ısıtmak kaplamaya ve dişlere zarar verebilir, ayrıca iyi havalandırılmayan ortamda duman oluşturur. Soğuk çekme veya nozul değişimi daha güvenli seçeneklerdir.
Soğuk çekme için hangi filamenti kullanmalıyım?
Elinizdeki temiz bir PLA+ veya tıkanmaya neden olan malzemenin kendisiyle yapılabilir. Açık renkli bir filament, çekilen uçtaki kalıntıları daha kolay görmenizi sağlar.
Tıkanma sık sık tekrarlıyorsa ne yapmalıyım?
Önce soğutucu fanın çalıştığını, filamentin kuru olduğunu ve sıcaklığın etiketteki aralıkta olduğunu kontrol edin. Sorun sürüyorsa nozul aşınmış veya ısı kırıcıda bir sorun olabilir; yazıcınızın kılavuzuna ya da üreticisinin desteğine başvurun.
TPU basarken tıkanma neden daha sık olur?
TPU yumuşak olduğu için hızlı itildiğinde ekstrüder ile nozul arasında bükülür ve sıkışır. Hızı 20–40 mm/s aralığında tutmak, geri çekmeyi düşük ayarlamak ve direkt ekstrüder kullanmak riski azaltır.