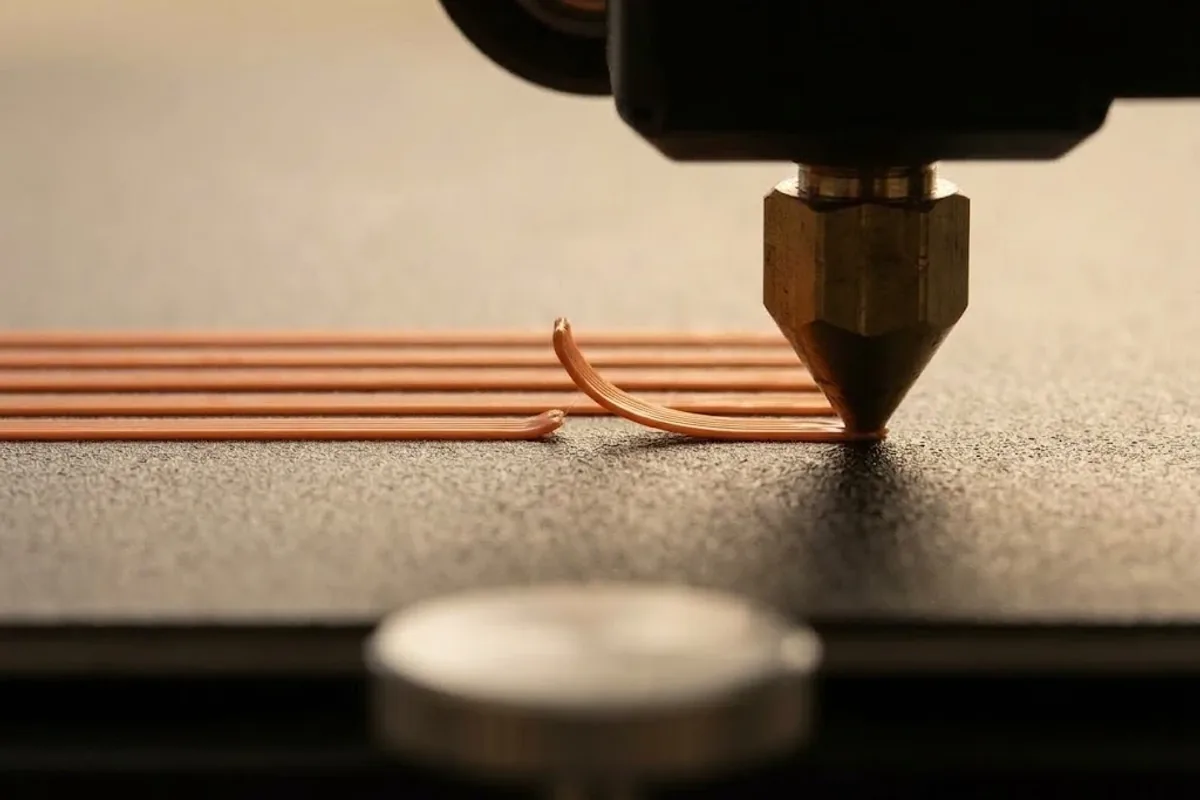
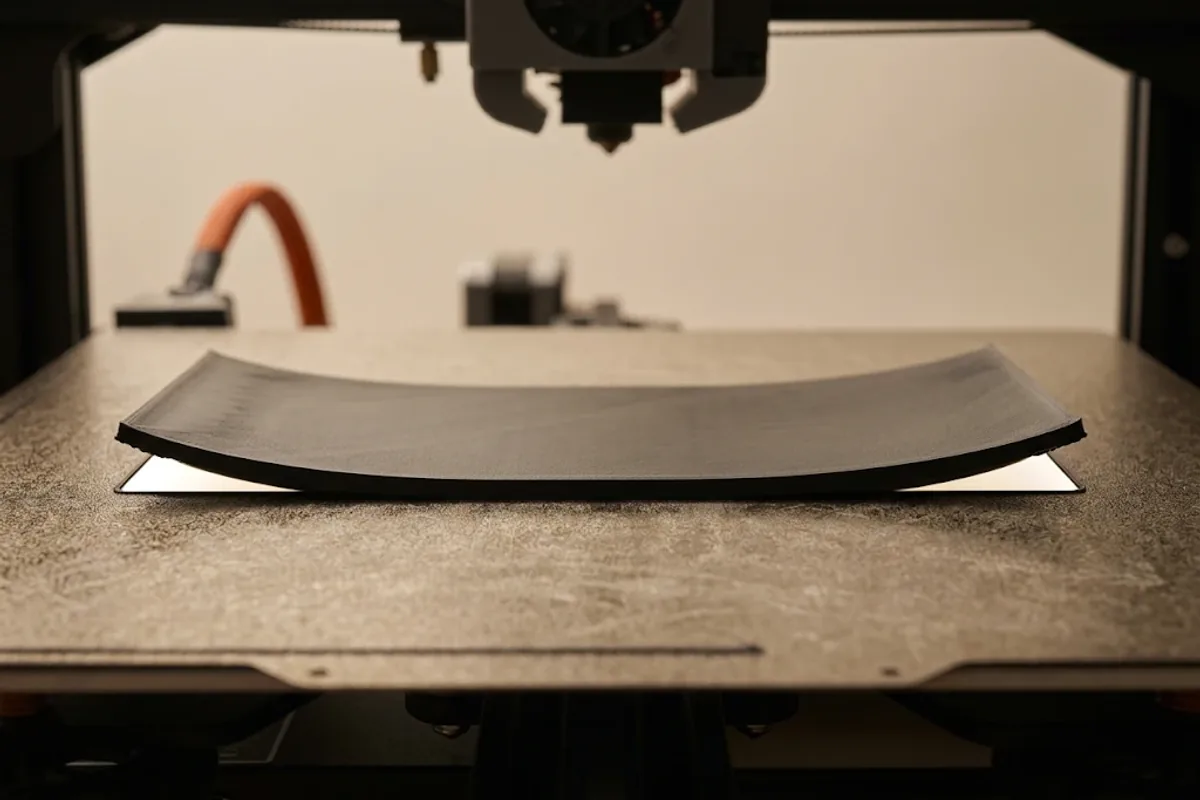
Warping, eriyik plastiğin soğurken büzülmesi sonucu parçanın köşelerinin tabladan kalkmasıdır. En çok ABS gibi büzülmesi yüksek malzemelerde görülür. Doğru tabla sıcaklığı, temiz ve iyi ayarlanmış bir ilk katman, hava akımından korunan ya da kapalı bir baskı ortamı ve brim gibi yardımcılarla büyük ölçüde önlenebilir.
Baskı ilk dakikalarda kusursuz görünür, birkaç saat sonra ise köşelerin tabladan kalktığını, tabanın bir kayık gibi kavislendiğini fark edersiniz. Buna warping, Türkçede çarpılma denir. Özellikle büyük ve düz tabanlı parçalarda, soğuk havalarda ve ABS gibi malzemelerde sık karşılaşılan bir sorundur.
Çarpılmanın tek bir sihirli çözümü yoktur; birkaç önlemin birlikte uygulanması gerekir. Bu yazıda sorunun nedenini ve malzemeye göre neler yapılabileceğini anlatıyoruz.
Warping neden olur?
Kısaca: Plastik nozuldan sıcak çıkar ve soğudukça büzülür. Üst katmanlar soğuyup çektikçe alttaki katmanlara kuvvet uygular; bu kuvvet tablaya yapışma gücünü aşarsa köşeler yukarı kalkar.
Köşeler en zayıf noktadır, çünkü büzülme kuvvetleri orada toplanır ve köşe iki yönden hızla soğur. Parça ne kadar büyük ve uzunsa, toplam büzülme de o kadar fazla olur. Ortam sıcaklığındaki ani değişimler, açık pencereden gelen hava akımı veya klima esintisi bu farkı daha da artırır.
Hangi malzemeler daha çok çarpılır?
Kısaca: Büzülme oranı yüksek ve baskı sıcaklığı yüksek malzemeler daha fazla çarpılır. ABS en riskli olanıdır; PLA+ ise en az sorun çıkaranlardandır.
| Malzeme | Çarpılma riski | Tabla sıcaklığı | Kapalı kasa |
|---|---|---|---|
| PLA+ | Düşük | 50–60 °C | Gerekmez |
| PLA Silk | Düşük | 50–60 °C | Gerekmez |
| PETG | Düşük–orta | 70–90 °C | Gerekmez, hava akımından koruyun |
| ABS | Yüksek | 90–110 °C | Önerilir |
| TPU | Çok düşük | 40–60 °C | Gerekmez |
Tabla sıcaklıkları filamentlerimizin ürün etiketlerinden alınmıştır. Her zaman makaranın etiketindeki değerleri esas alın.
Kapalı kasa ve hava akımı ne kadar önemli?
Kısaca: ABS gibi çarpılmaya yatkın malzemelerde en etkili önlem, parçanın etrafındaki havayı sıcak ve durgun tutmaktır. Kapalı kasa bunu sağlar; kasanız yoksa en azından hava akımını kesin.
- Kapalı kasa: Tabla ısısıyla kasa içindeki hava ısınır, katmanlar arasındaki sıcaklık farkı azalır. Kapalı kasa yazıcılar veya sonradan eklenen kabinler bu yüzden ABS için önerilir.
- Hava akımı: Yazıcıyı pencere, kapı, klima ve vantilatör yakınından uzaklaştırın. Kışın soğuk odalarda PETG bile hafif çarpılma gösterebilir.
- Havalandırma dengesi: ABS basarken ortamı havalandırmak gerekir; ancak hava akımını doğrudan yazıcıya yöneltmeyin. Baskı bittikten sonra odayı havalandırmak ya da yazıcıyı iyi havalandırılan ama esintisiz bir köşeye koymak daha doğrudur.
İlk katman ve tabla ayarları nasıl olmalı?
Kısaca: Çarpılmaya karşı ilk savunma hattı güçlü bir ilk katmandır. Tabla doğru sıcaklıkta, yüzey temiz ve nozul yüksekliği doğru olmalıdır.
- Tablayı malzemenin önerilen aralığına ısıtın ve bir süre bekleyerek yüzeyin eşit ısınmasını sağlayın.
- Yüzeyi izopropil alkolle temizleyin; parmak izi yapışmayı zayıflatır.
- Z-offset’i, ilk katman çizgileri hafifçe yassılaşacak şekilde ayarlayın.
- İlk katmanlarda soğutma fanını kapatın; ABS’de fanı baskı boyunca da düşük ya da kapalı tutun.
- Gerekirse malzemeye uygun bir yapıştırıcı veya tabla spreyi kullanın.
İlk katman sorunlarının ayrıntılı teşhisi için ilk katman yapışmıyor yazımıza bakabilirsiniz.
Brim, mouse ear ve parça tasarımı nasıl yardımcı olur?
Kısaca: Brim ve mouse ear gibi yardımcılar parçanın tablaya temas yüzeyini artırır; köşeleri yuvarlatmak ve doğru yönde basmak ise büzülme kuvvetlerini azaltır.
- Brim: Parçanın çevresine birkaç milimetre genişliğinde ince bir kenar ekler. Büyük ve düz tabanlı parçalarda en pratik çözümdür.
- Mouse ear (köşe diski): Yalnızca köşelere küçük, ince diskler eklemektir. Brim’e göre daha az temizlik gerektirir.
- Raft: Parçanın altına birkaç katmanlı bir platform basar. Çok zor durumlarda işe yarar ama alt yüzey kalitesini düşürür ve malzeme harcar.
- Yuvarlatılmış köşeler: Tasarımda keskin köşeler yerine küçük yarıçaplı köşeler kullanmak, büzülme kuvvetinin tek noktada toplanmasını azaltır.
- Parça yönü: Uzun ve geniş bir yüzeyi tablaya yatırmak yerine, mümkünse tabana daha küçük bir alan gelecek biçimde ya da çapraz yerleştirmek çarpılmayı azaltabilir. Dayanım ve destek ihtiyacıyla birlikte değerlendirin.
- Dolgu: Çok yüksek dolgu, parçanın içinde daha fazla büzülen malzeme demektir. Gereğinden yüksek dolgu kullanmaktan kaçının.
Malzemeye göre hangi önlemleri almalıyım?
Kısaca: PLA+ için genellikle temiz yüzey ve doğru ilk katman yeterlidir; PETG için hava akımından korunmak eklenir; ABS’de ise kapalı ortam ve brim neredeyse zorunlu hâle gelir.
- PLA+: Tabla 50–60 °C, ilk katmanlarda fan kapalı. Çok büyük parçalarda brim ekleyin. Ayrıntılar PLA+ baskı ayarları yazımızda.
- PETG: Tabla 70–90 °C, orta fan. Soğuk odalarda baskıyı esintiden koruyun. Ayrıntılar PETG baskı ayarları yazımızda.
- ABS: Tabla 90–110 °C, kapalı kasa, düşük fan, geniş brim. Baskı bittiğinde kasayı hemen açmayın; parçanın kasa içinde yavaşça soğumasına izin verin.
Mavi el modeli gibi ince detaylı ve geniş tabanlı ABS parçalarda, örneğin ABS Mavi ile baskıda, bu önlemleri birlikte uygulamak farkı açıkça gösterir.
Not: Çarpılma yalnızca tabla sorunlarından kaynaklanmaz; yüksek katmanlarda katman ayrılması da aynı büzülmenin bir sonucudur. İkisini birlikte görüyorsanız ortam sıcaklığına odaklanın.
Sık sorulan sorular
PLA baskıda da warping olur mu?
Olur ama genellikle hafif olur. Büyük ve düz parçalarda, soğuk ortamda veya kirli bir tablada PLA+ köşeleri de kalkabilir; brim ve temiz bir yüzey çoğu zaman yeterlidir.
Kapalı kasam yok, ABS basabilir miyim?
Küçük parçalarda brim ve esintisiz bir ortamla mümkündür. Büyük parçalarda ise kasasız başarı oranı düşer; basit bir kabin veya kutu bile belirgin fark yaratabilir.
Tabla sıcaklığını çok yükseltmek çarpılmayı önler mi?
Aralığın içinde kalmak şartıyla yardımcı olur. Aralığı aşmak ise tabanın yumuşamasına ve fil ayağı denilen taşmaya yol açabilir.
Brim ile raft arasındaki fark nedir?
Brim parçanın çevresine eklenen tek katmanlı bir kenardır; raft ise parçanın altına basılan çok katmanlı bir platformdur. Çoğu durumda brim yeterlidir ve daha temiz bir alt yüzey bırakır.
Çarpılmış bir parça düzeltilebilir mi?
Hafif çarpılmalarda parça bazen kullanılabilir, ancak ölçü hassasiyeti gereken işlerde genellikle yeniden basmak en doğrusudur. Asıl çözüm, bir sonraki baskıda nedenleri ortadan kaldırmaktır.